粉末冶金烧结专用氨分解炉维修改造 更换催化剂与炉胆的关键技术与实践
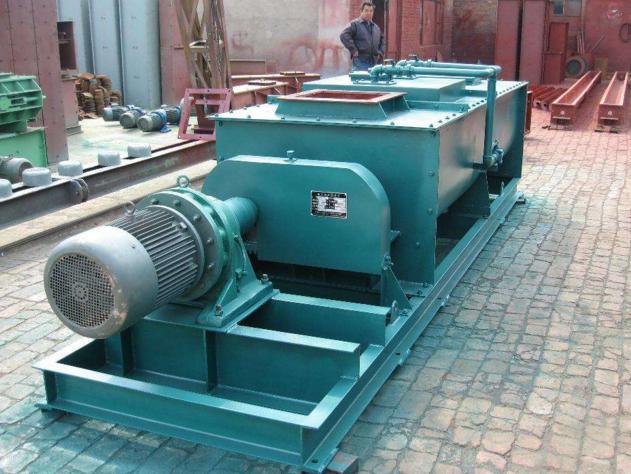
在粉末冶金行业中,氨分解炉是烧结工序的核心设备之一,其作用是将液氨分解为75%氢气和25%氮气的保护气氛,为金属粉末烧结提供无氧化、高还原性的环境。随着设备长期运行,催化剂老化和炉胆损伤成为影响气氛纯度与生产效率的常见问题。本文将结合苏州中宏净化设备在冶金专用设备制造领域的经验,系统阐述氨分解炉维修改造中更换催化剂与炉胆的技术要点,为粉末冶金企业提供实用参考。
一、氨分解炉催化剂更换的必要性与操作规范
催化剂是氨分解炉的“心脏”,通常采用镍基或钌基催化剂,其活性直接决定氨分解率。正常工况下,催化剂寿命为2-3年,但若出现以下情况则需及时更换:分解率低于99%、出口气氛露点升高、炉温波动异常或压差显著增大。更换时需严格执行以下步骤:
- 停机与置换:切断液氨供应,用氮气彻底吹扫炉内残留氨气,确保安全。
- 拆卸与清理:打开炉体,取出旧催化剂,清理炉膛内积碳、粉尘及杂质,检查内衬耐材是否完好。
- 新催化剂装填:选用与炉型匹配的催化剂(如Z204或DN-2型),分层装填并轻捣密实,避免架桥或偏流。装填高度需符合设计值,预留热膨胀空间。
- 还原活化:按升温曲线逐步加热,通入氢气或分解气进行还原,全程监控温度与气氛,防止超温烧结。
苏州中宏净化设备提醒,催化剂更换后应进行性能测试,确保氨分解率≥99.5%,残氨量≤100ppm,露点≤-60℃。
二、炉胆更换的常见原因与施工要点
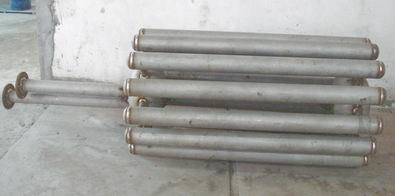
炉胆是氨分解炉的反应室,长期处于高温、氢气与氨气腐蚀环境,易出现裂纹、变形、渗氮脆化或焊缝泄漏。以下情况需更换炉胆:壁厚减薄超过20%、金相组织劣化、局部过热发红或频繁泄漏。更换炉胆时需关注:
- 材质选型:优先选用耐高温、抗渗氮的不锈钢(如310S、Inconel 600)或复合板,确保设计温度下持久强度。
- 焊接工艺:采用氩弧焊打底,严格控制层间温度,焊后需进行固溶处理或无损检测(PT/RT),杜绝微裂纹。
- 安装精度:炉胆与炉壳的同心度、热膨胀间隙需按图纸校准,避免运行中摩擦或应力集中。
- 系统密封:更换后对法兰、管口进行气密性试验,保压24小时压降≤1%。
苏州中宏净化设备在冶金专用设备制造中,采用整体成型炉胆与模块化设计,可缩短现场更换工期30%以上,并提升抗热震性能。
三、维修改造的整体效益与建议
催化剂与炉胆的协同更换可显著提升氨分解炉综合性能:
- 能耗降低:分解温度可下调20-30℃,吨氨电耗减少5%-8%。
- 气氛品质提升:露点稳定在-70℃以下,烧结件氧含量降低,密度与力学性能提高。
- 安全冗余增加:消除泄漏与超温隐患,延长设备大修周期至5年以上。
建议企业建立催化剂与炉胆的寿命台账,每季度检测分解率与炉胆壁厚,选择具备压力容器制造资质的专业厂家(如苏州中宏净化设备)进行改造。维修改造时还需同步升级控制系统、保温层及安全联锁,实现智能化运行。
粉末冶金烧结专用氨分解炉的维修改造,尤其是催化剂和炉胆更换,是保障气氛稳定与生产安全的关键环节。通过规范操作、优选材料、精细施工,企业可有效降低运维成本,提升产品竞争力。苏州中宏净化设备作为冶金专用设备制造领域的专业厂商,持续为粉末冶金行业提供高效、可靠的氨分解炉整体解决方案。
如若转载,请注明出处:http://www.huichao813.com/product/16.html
更新时间:2026-11-01 03:21:15